:+86 15106109009
:sales@couplingzy.com
 ms


Apakah peranan gandingan aci dalam peralatan berat?
Dalam peralatan berat — penghancur, kilang, pam, pemampat, penghantar dan pemacu industri — gandingan aci ialah penghubung mekanikal antara sumber kuasa dan beban yang digerakkan. Memilih dan mensaiz gandingan yang salah ialah salah satu cara yang paling boleh dipercayai untuk menyebabkan masa henti yang tidak dijangka: gandingan yang terlalu kecil gagal di bawah tork puncak, gandingan yang terlalu besar menambah jisim dan inersia yang tidak perlu, dan gandingan yang dipilih tanpa mengambil kira keadaan penjajaran atau kejutan merosot dengan cepat. Panduan ini merangkumi proses saiz lengkap, daripada pengiraan tork melalui faktor perkhidmatan, kapasiti penjajaran, analisis kilasan dan kriteria pemilihan akhir.
Memahami Peranan Gandingan Aci dalam Alat Berat
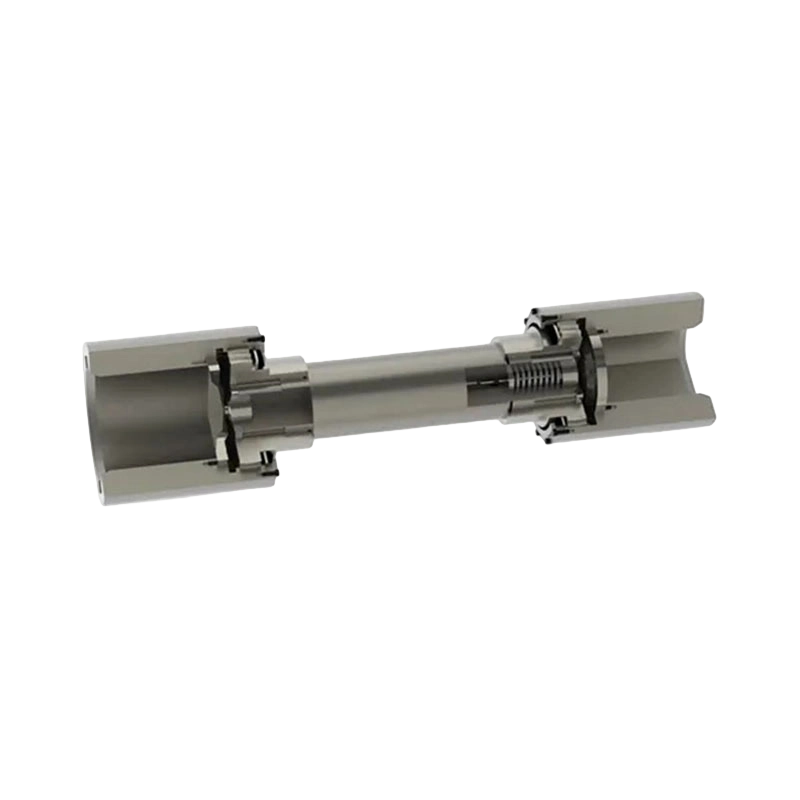
A gandingan aci menyambungkan dua aci berputar — biasanya pemacu (motor, enjin atau output kotak gear) dan mesin yang digerakkan — untuk menghantar tork dan kelajuan putaran. Dalam peralatan berat, gandingan mesti melakukan ini dalam keadaan yang akan memusnahkan komponen yang tidak ditetapkan dengan baik: tork berterusan yang tinggi, beban hentakan yang kerap daripada rahang penghancur atau omboh pemampat, kitaran haba, salah jajaran aci yang disebabkan oleh penyelesaian asas atau pertumbuhan haba, dan berdekad-dekad tugas berterusan.
Di luar penghantaran tork ringkas, gandingan dalam tetapan industri berat berfungsi beberapa fungsi tambahan:
- Penginapan salah jajaran: mengimbangi ketidakjajaran aci sudut, selari dan paksi yang tidak boleh dihapuskan sepenuhnya semasa pemasangan atau yang berkembang dalam perkhidmatan
- redaman getaran: melemahkan pancang getaran kilasan yang sebaliknya akan merambat ke dalam kotak gear, motor dan peralatan yang digerakkan
- Perlindungan beban berlebihan: bertindak sebagai fius mekanikal yang gagal melindungi komponen hiliran yang lebih mahal
- Pengasingan elektrik: menghalang arus sesat daripada bergerak dari aci ke aci dalam persekitaran industri tertentu
Langkah 1 — Tentukan Tork Dihantar Nominal
Setiap pengiraan saiz bermula dengan tork nominal dihantar. Jika kuasa dan kelajuan pemandu diketahui, tork nominal dikira secara langsung:
P = kuasa dihantar (kW)
n = kelajuan aci (RPM)
9550 = pemalar penukaran unit (menukar kW dan RPM kepada N·m)
Alternatif dalam unit imperial: T n (lb·in) = (P (HP) × 63,025) / n (RPM)
Dalam peralatan berat, tork "nominal" ialah tork keadaan mantap purata di bawah beban reka bentuk penuh. Ini bukan tork puncak gandingan mesti bertahan — angka itu diperoleh dalam langkah seterusnya menggunakan faktor servis. Sentiasa sahkan sama ada angka kuasa yang digunakan ialah kuasa plat nama motor, kuasa keluaran aci selepas kehilangan kecekapan kotak gear, atau permintaan sebenar mesin yang digerakkan pada titik operasi reka bentuknya.
Langkah 2 — Gunakan Faktor Servis untuk Menentukan Tork Reka Bentuk
Tork nominal ialah garis dasar. The tork reka bentuk — nilai yang digunakan untuk pemilihan gandingan — mengambil kira beban puncak, peristiwa kejutan, tork permulaan dan keterukan aplikasi. Ini dilakukan dengan mendarabkan tork nominal dengan faktor servis komposit:
T n = tork dihantar nominal (N·m)
f s = faktor perkhidmatan komposit (tanpa dimensi) — hasil semua sub-faktor yang berkenaan
Faktor perkhidmatan komposit dibina daripada beberapa komponen, setiap satu menangani sumber pemuatan yang berbeza melebihi tork nominal keadaan mantap:
| Subfaktor | Penerangan | Julat biasa untuk peralatan berat |
|---|---|---|
| f A — Jenis aplikasi / beban | Kira sifat beban yang didorong: licin, renjatan sederhana, renjatan berat | 1.0 (licin) hingga 3.0 (impak berat, cth. penghancur rahang) |
| f S — Permulaan / tork puncak | Motor elektrik menghasilkan 2–4× tork papan nama semasa permulaan terus dalam talian | 1.5–3.5 untuk terus dalam talian; 1.0–1.5 untuk VFD atau soft-start |
| f T - Suhu | Mengurangkan tork terkadar unsur elastomerik pada suhu operasi yang dinaikkan | 1.0 pada ≤50°C; sehingga 1.5 pada persekitaran operasi 80–100°C |
| f H — Jam sehari / kitaran tugas | Operasi berterusan 24 jam memerlukan penurunan yang lebih tinggi daripada syif 8 jam | 1.0 (≤8 jam/hari) hingga 1.25 (24 jam/hari berterusan) |
| f M - Keterukan salah jajaran | Penjajaran yang lebih tinggi mengenakan beban lentur tambahan pada elemen gandingan | Digunakan sebagai pengurangan tork yang dibenarkan — semak setiap pengeluar |
Langkah 3 — Kenal pasti Keadaan Tork Puncak dan Kejutan
Dalam peralatan berat, perbezaan antara tork reka bentuk dan tork puncak adalah kritikal. Tork reka bentuk — tork nominal didarab dengan faktor servis — mengawal pemilihan untuk operasi berterusan dan hayat keletihan. Tetapi gandingan juga mesti menahan peristiwa puncak sekali-sekala tanpa ubah bentuk plastik atau patah.
Acara tork puncak biasa dalam peralatan berat termasuk:
- Tork gerai semasa permulaan motor: untuk permulaan dalam talian terus, tork rotor terkunci boleh mencapai tork berkadar 6–8× dalam motor sangkar tupai yang besar. Gandingan melihat beban ini setiap kali mesin dihidupkan.
- Jem penghancur atau mesin pencincang dan lepaskan: apabila penghancur rahang tersekat pada bahan yang tidak boleh dihancurkan dan kemudian dilepaskan secara tiba-tiba, tenaga kenyal yang tersimpan dalam garis pacuan dilepaskan sebagai lonjakan tork yang boleh menjadi tork larian 3–5×.
- Lonjakan tekanan belakang pemampat: pemampat salingan menjana turun naik tork yang ketara pada setiap peristiwa pembakaran silinder — amplitud bergantung pada bilangan silinder dan kelajuan.
- Slip dan tangkapan tali pinggang penghantar: tali pinggang yang dimuatkan yang tergelincir pada takal pemacu dan kemudian genggaman menghasilkan tork impulsif.
Gandingan itu penarafan tork puncak maksimum (T maks atau T KS dalam banyak katalog) mesti melebihi semua peristiwa puncak yang dikenal pasti dengan margin keselamatan yang mencukupi. Untuk peralatan industri berat, nisbah minimum T KS /T reka bentuk daripada 1.5–2.0 adalah disyorkan. Untuk penghancur dan mesin kejutan tinggi yang serupa, 2.0–3.0 adalah lebih sesuai.
Langkah 4 — Kira Ketidakjajaran Aci
Penjajaran aci yang sempurna tidak wujud dalam peralatan berat dalam perkhidmatan. Penempatan asas, pertumbuhan haba peralatan panas, kehausan bearing dan toleransi pemasangan semuanya menghasilkan salah jajaran yang mesti diterima oleh gandingan tanpa menghasilkan beban lentur yang berlebihan, getaran atau haus pramatang unsur fleksibelnya.
Tiga jenis salah jajaran mesti dikira secara individu dan dibandingkan dengan kapasiti undian gandingan:
Sudut antara dua garis tengah aci, diukur dalam darjah atau miliradian. Jenis yang paling biasa dalam peralatan berat disebabkan oleh pertumbuhan haba yang berbeza dan kecondongan asas.
Mengimbangi sisi antara garis tengah aci, diukur dalam mm. Disebabkan oleh ralat penjajaran, kehausan galas atau pesongan struktur. Paling merosakkan elemen gandingan.
Anjakan paksi antara hujung aci, disebabkan oleh pengembangan haba, beban tujahan, atau permainan hujung dalam galas. Mesti kekal dalam julat perjalanan paksi gandingan.
Apabila berbilang jenis penjajaran hadir serentak — yang hampir selalu berlaku dalam pemasangan sebenar — mereka berinteraksi dan mengurangkan kapasiti yang dibenarkan bagi setiap jenis. Kebanyakan kaedah saiz pengeluar menggunakan gabungan faktor salah jajaran atau menghendaki setiap komponen kekal dalam pecahan terkecil daripada nilai undian maksimumnya apabila yang lain bukan sifar. Peraturan praktikal yang biasa digunakan ialah:
Δr = mengimbangi selari sebenar; Δr maks = pengimbangan selari maksimum yang dinilai
Δa = anjakan paksi sebenar; Δa maks = nilai anjakan paksi maksimum
Jika jumlah melebihi 1.0, gandingan beroperasi di luar sampul penjajarannya.
Langkah 5 — Analisis Getaran Kilasan untuk Pemacu Peralatan Berat
Setiap garis pemacu berputar mempunyai frekuensi kilasan semula jadi yang ditentukan oleh taburan inersia dan nilai kekukuhan kilasan aci, gandingan dan elemen lain dalam sistem. Jika frekuensi pengujaan — daripada riak tork motor, jaringan gear, penembakan pemampat salingan atau harmonik pemacu kelajuan berubah — bertepatan dengan frekuensi semula jadi, resonans kilasan berlaku. Penguatan tork yang terhasil boleh berkali-kali ganda daripada nilai nominal, menyebabkan kegagalan cepat keletihan gandingan, alur kunci dan aci.
Untuk peralatan berat dengan pemacu kelajuan berubah-ubah, jentera salingan atau tempat permulaan menyapu julat kelajuan yang luas, analisis kilasan penuh adalah wajib sebelum memuktamadkan pemilihan gandingan. Parameter utama yang diperlukan ialah:
- Jisim momen inersia (J) semua komponen berputar — pemutar motor, hab gandingan, elemen kotak gear, pemutar mesin digerakkan — dalam kg·m²
- Kekakuan kilasan (C T ) setiap segmen aci dan elemen gandingan dalam N·m/rad
- Frekuensi pengujaan — asas dan harmonik daripada semua sumber tork berkala dalam sistem
- Ciri-ciri redaman elemen fleksibel gandingan — kritikal untuk mengehadkan amplitud resonans
C T = kekakuan kilasan gandingan (N·m/rad)
J 1 = momen inersia jisim sebelah pemandu (kg·m²)
J 2 = momen inersia jisim sisi terdorong (kg·m²)
Formula yang dipermudahkan ini terpakai kepada model terkumpul dua badan. Sistem sebenar memerlukan pemodelan berbilang badan dengan perisian pakar.
Gandingan itu torsional stiffness is a key design variable in this analysis. Soft elastomeric couplings have low C T , yang mengalihkan frekuensi semula jadi ke bawah — berpotensi menjauhi pengujaan kelajuan operasi tetapi berpotensi ke dalam julat kelajuan permulaan. Cakera logam kaku atau gandingan gear mempunyai C tinggi T , meletakkan frekuensi semula jadi jauh melebihi kelajuan operasi. Kedua-duanya tidak betul secara universal — hasilnya bergantung pada sistem tertentu dan spektrum pengujaan.
Langkah 6 — Pilih Saiz Gandingan daripada Katalog
Dengan daya kilas reka bentuk, tork puncak, sampul penjajaran yang salah, saiz lubang dan keperluan kekakuan kilasan yang ditentukan, anda kini boleh memilih saiz gandingan tertentu daripada program pengeluar. Keperluan minimum untuk penerimaan adalah:
| Parameter | Keperluan | Nota |
|---|---|---|
| Tork berterusan berkadar T KN | T KN ≥ T reka bentuk | Penarafan tork berterusan katalog mesti memenuhi atau melebihi tork reka bentuk yang dikira |
| Tork puncak T KS | T KS ≥ T puncak × faktor keselamatan | Dengan faktor keselamatan 1.5–3.0 bergantung pada keterukan kejutan |
| Kapasiti gerek | Lubang maksimum ≥ diameter aci | Periksa kedua-dua lubang pemacu dan aci terdorong - ia mungkin berbeza |
| Penilaian salah jajaran | Ketiga-tiga jenis penjajaran dalam kapasiti undian | Semakan salah jajaran gabungan setiap Langkah 4 mesti memenuhi ≤ 1.0 |
| Kelajuan maksimum | n maks,coupling ≥ kelajuan operasi | Kritikal untuk tegasan dan keseimbangan emparan elemen fleksibel |
| Kekakuan kilasan C T | Serasi dengan keputusan analisis kilasan | Tidak boleh meletakkan frekuensi semula jadi dalam julat kelajuan operasi |
Langkah 7 — Sahkan Kapasiti Gerbang dan Alur Kunci
Lubang hab dan alur kunci mesti menghantar tork reka bentuk penuh tanpa menghasilkan aci, hab atau kunci. Untuk sambungan kunci selari — susunan yang paling biasa dalam peralatan berat — kunci bersaiz dan diperiksa dalam kedua-dua tegasan galas ricih dan mampatan:
T reka bentuk = tork reka bentuk (N·mm — gunakan unit yang konsisten)
d = diameter aci (mm)
w = lebar kunci (mm)
l eff = panjang penglibatan kunci berkesan (mm) — gunakan panjang alur kunci hab atau aci yang lebih kecil
τ dibenarkan = tegasan ricih yang dibenarkan untuk bahan utama — biasanya 80–100 MPa untuk kunci keluli C45
h = ketinggian kunci (mm)
σ c, dibenarkan = tegasan mampatan yang dibenarkan — biasanya 150–200 MPa untuk alur utama dalam hab keluli karbon sederhana
Kegagalan mampatan biasanya mengawal sebelum kegagalan ricih untuk perkadaran kunci standard.
Untuk aplikasi kejutan berat — penghancur, mesin pencincang dan pemacu undur — pertimbangkan sambungan spline dan bukannya satu kunci selari. Splines mengagihkan beban ke atas berbilang gigi, secara mendadak mengurangkan kepekatan tegasan pada akar alur utama yang merupakan tapak permulaan yang paling biasa untuk rekahan keletihan aci dalam pemacu industri berat.
Langkah 8 — Momen Massa Inersia dan Pengesahan Beban Mula
Dalam peralatan berat dengan inersia sisi terdorong yang besar — sistem penghantar panjang, kilang besar, kipas inersia tinggi — motor mesti mempercepatkan keseluruhan inersia yang disambungkan daripada pegun kepada kelajuan penuh. Gandingan memancarkan tork pecutan ini sepanjang tempoh permulaan. Tork permulaan pada gandingan boleh jauh lebih tinggi daripada tork larian nominal jika pemacu tidak menggunakan pemacu frekuensi permulaan lembut atau berubah-ubah.
J jumlah = jumlah pantulan momen inersia sistem terdorong (kg·m²)
α = pecutan sudut (rad/s²)
Δn = perubahan kelajuan daripada 0 kepada kelajuan operasi (RPM)
t acc = masa pecutan (saat)
Gandingan mesti mengendalikan T motor, mulakan − T muat, mula T acc serentak semasa permulaan sementara.
Untuk gandingan bendalir dan gandingan dengan ciri permulaan lembut, daya kilas permulaan yang dihantar ke bahagian terdorong sememangnya dihadkan oleh reka bentuk gandingan. Untuk gandingan elemen tegar (gear, cakera, grid), tork permulaan motor penuh dihantar, dan gandingan mesti bersaiz untuk mengendalikannya.
Contoh Saiz Praktikal: Gandingan Pemacu Penghantar
Penghantar tali pinggang digerakkan oleh motor 315 kW, 1,485 RPM melalui gandingan bendalir dan kotak gear. Gandingan pada aci keluaran kotak gear (diameter aci 140 mm, kelajuan 148.5 RPM selepas kotak gear 10:1) mestilah bersaiz. Aplikasi ini melibatkan beban kejutan sederhana (penghantar bijih), operasi berterusan 24 jam.
- Tork nominal pada gandingan: T n = (315 × 9550) / 148.5 = 20,252 N·m
- Faktor perkhidmatan: faktor aplikasi f A = 1.5 (kejutan sederhana, bijih); faktor tugas f H = 1.25 (24 jam/hari); faktor suhu f T = 1.0 (perkhidmatan ambien). Komposit f s = 1.5 × 1.25 × 1.0 = 1.875
- Tork reka bentuk: T reka bentuk = 20,252 × 1.875 = 37,973 N·m → bulatkan untuk memilih gandingan berkadar ≥ 38 kN·m
- Semakan tork puncak: tork permulaan motor dihantar (gandingan cecair menghadkan ini) — disahkan ≤ 2× T n oleh ciri gandingan bendalir. Tork puncak = 2 × 20,252 = 40,504 N·m . Pilih gandingan dengan T KS ≥ 60 kN·m (1.5× keselamatan pada puncak)
- lubang: Aci 140 mm — sahkan saiz gandingan yang dipilih menampung lubang 140 mm dengan alur kunci setiap DIN 6885
- Keputusan: gandingan grid dalam julat penarafan berterusan 45–50 kN·m dengan penarafan puncak 80 kN·m memenuhi semua kriteria
Kesilapan Saiz Biasa dalam Aplikasi Alat Berat
- Saiz pada kuasa nominal sahaja tanpa faktor perkhidmatan. Dalam peralatan berat, faktor servis secara rutin menggandakan atau tiga kali ganda tork nominal. Mengabaikan mereka menghasilkan gandingan bersaiz kecil secara sistematik.
- Menggunakan kuasa plat nama motor dan bukannya tork aci sebenar di lokasi gandingan. Selepas kotak gear, tork didarab dengan nisbah gear (kurang kehilangan kecekapan). Gandingan pada bahagian keluaran kotak gear 10:1 melihat 10× tork aci motor.
- Mengabaikan resonans kilasan dalam pemacu kelajuan berubah-ubah. VFD menyapu julat frekuensi yang luas semasa pecutan. Tanpa analisis kilasan, sistem mungkin bergema pada kelajuan yang berada dalam julat operasi biasa.
- Menentukan salah jajaran penjajaran sejuk sebagai maksimum. Pertumbuhan terma motor besar, kotak gear dan peralatan proses boleh menambah beberapa milimeter ofset pada suhu operasi. Saiz untuk keadaan panas.
- Memilih gandingan terkecil yang memenuhi keperluan tork tanpa memeriksa kelajuan. Gandingan besar dengan unsur elastomer mempunyai had laju maksimum yang didorong oleh tegasan emparan. Pada kelajuan tinggi, saiz seterusnya yang lebih besar mungkin diperlukan walaupun kapasiti tork adalah mencukupi.
- Mengabaikan pengesahan muat hab-ke-aci. Gandingan bersaiz betul untuk tork tetapi dipasang dengan muat gangguan yang tidak mencukupi atau kunci bersaiz kecil masih akan gagal — pada sambungan aci, bukan elemen gandingan itu sendiri.
Senarai Semak Pra-Pemasangan dan Pentauliahan
- Sahkan diameter aci sepadan dengan spesifikasi lubang gandingan — ukur, jangan anggap
- Sahkan dimensi alur kunci mematuhi piawaian yang dirujuk dalam helaian data gandingan (biasanya DIN 6885 atau ANSI B17.1)
- Ukur dan rekod offset penjajaran sejuk sebelum pemasangan gandingan akhir
- Sahkan elemen gandingan atau keadaan labah-labah sebelum pemasangan — ganti jika ada tanda haus atau retak
- Guna tork yang betul pada semua pengikat hab — pengikat undertorqued adalah punca utama kegagalan bolt gandingan dalam pemacu berat
- Periksa pemasangan gandingan untuk kedudukan paksi yang betul — hab gandingan mesti ditetapkan pada celah yang ditentukan (DBSE — jarak antara hujung aci) mengikut lukisan pemasangan
- Selepas kitaran terma penuh pertama pada suhu operasi, periksa semula penjajaran dan pengikat tork semula
- Wujudkan selang pemeriksaan untuk elemen gandingan yang fleksibel — elastomer mengeras dan retak dengan umur yang tidak bergantung pada jam pemuatan
Saiz gandingan aci untuk peralatan berat adalah proses sistematik yang melampaui pemadanan diameter gerek dengan aci. Saiz yang betul memerlukan pengiraan tork nominal daripada kuasa dan kelajuan, memilih faktor perkhidmatan yang sesuai untuk keterukan aplikasi dan kitaran tugas, mengenal pasti peristiwa tork puncak dan kejutan, mengukur sampul penjajaran tiga dimensi dalam keadaan larian panas, dan apabila kelajuan berubah atau jentera salingan terlibat, melakukan analisis getaran kilasan untuk mengesahkan kekakuan sumber gandingan semula jadi. Setiap parameter mempunyai akibat langsung pada hayat gandingan dan kebolehpercayaan — dan dalam peralatan industri berat, kegagalan gandingan yang tidak dirancang jarang menjejaskan hanya gandingan itu sendiri.
- Pautan Pantas
- About
- Products
- Our Service
- News & Events
- Contact
- Siri Produk
- Gandingan Fleksibel dengan Unsur Tidak Anjal
- Gandingan Fleksibel dengan Elemen Anjal Logam
- Gandingan Fleksibel dengan Unsur Anjal Bukan Logam
- Gandingan Keselamatan
- Gandingan Tegar
- Hubungi Kami
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu Province, China.